


Språk
ENG
Skriv inn søkeord...


NY
 Hjem / Nyheter / bransjenyheter / DIN-tilbehør forklart: En komplett veiledning til typer, identifikasjon og valg
DIN-tilbehør forklart: En komplett veiledning til typer, identifikasjon og valg
 2026.10.05
 bransjenyheter
Hydrauliske systemer som lekker ved tilkoblingspunktet lider sjelden av en dårlig slange. Oftere har selve beslaget blitt bestilt med feil standard, feil serie eller feil gjenger. DIN-beslag følger den tyske industristandarden, og de er mye brukt i europeiske og internasjonale maskiner. Men forskjellen mellom en DIN 2353 L-serie og en S-serie armatur er ikke alltid åpenbar. Før du legger inn en ny bestilling, vil forståelse av hvordan disse komponentene er klassifisert, målt og installert hjelpe deg med å unngå de to vanligste anskaffelsesfeilene: å velge feil trykkklasse og identifisere feil gjengeform.
Hva er DIN-beslag og hvorfor standarden er viktig
DIN-koblinger er hydrauliske koblinger designet for å koble sammen rør, slanger og rør i hydrauliske systemer. Betegnelsen DIN, eller Deutsches Institut für Normung, peker på et sett med tyske industristandarder. I den hydrauliske verdenen er den mest relevante standarden for rørfittings DIN 2353, som dekker 24° konisk kompresjonsfittings. Disse beslagene skaper en tetning ved å komprimere en skjærering på rørveggen når mutteren strammes, og skyver ringen inn i 24°-kjeglen inne i beslagskroppen.
DIN-standarden er viktig fordi den definerer geometriske dimensjoner, gjengetyper og trykkklassifiseringer. Uten en felles referanse kan det hende at en rørkobling fra en produsent ikke samsvarer med den sammenkoblede delen fra en annen. Når du kjøper en DIN-kobling, kjøper du en komponent som er designet for å matche den gjengede porten, rørets ytre diameter og veggtykkelsen til systemet ditt. Standarden spesifiserer også forholdet mellom serie og trykkkapasitet, som lar deg sammenligne komponenter på tvers av leverandører.
Den praktiske implikasjonen av denne standarden er at en DIN-beslag er et komplett system. Kroppen, skjæreringen og festemutteren er utformet sammen. En komponent fra en produsent kan være fysisk kompatibel med en annen, men ytelsen under trykk kan variere basert på materialhardhet, kjegleoverflatefinish og gjengetoleranser.
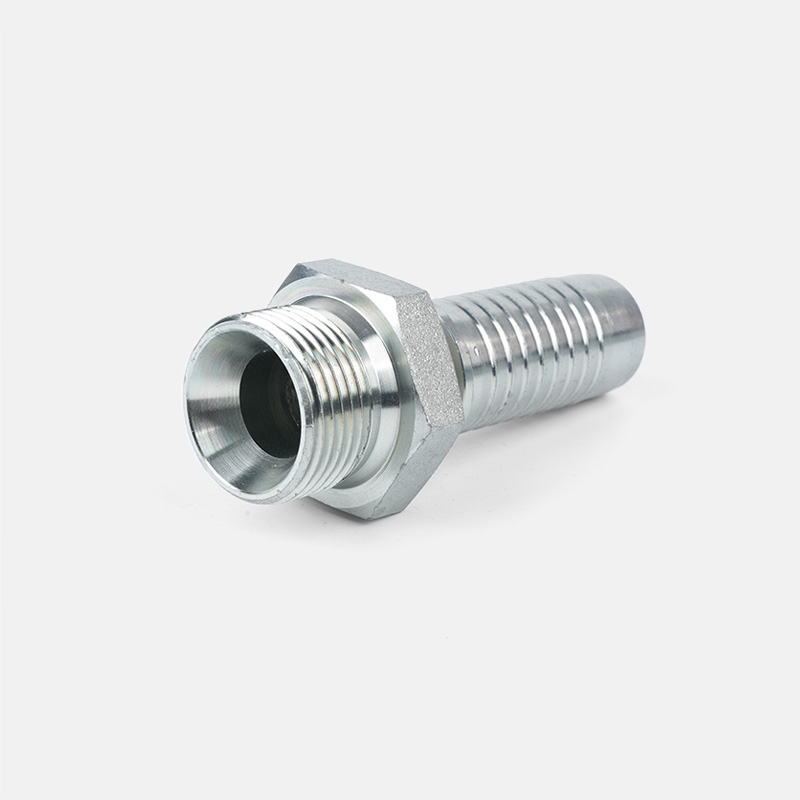
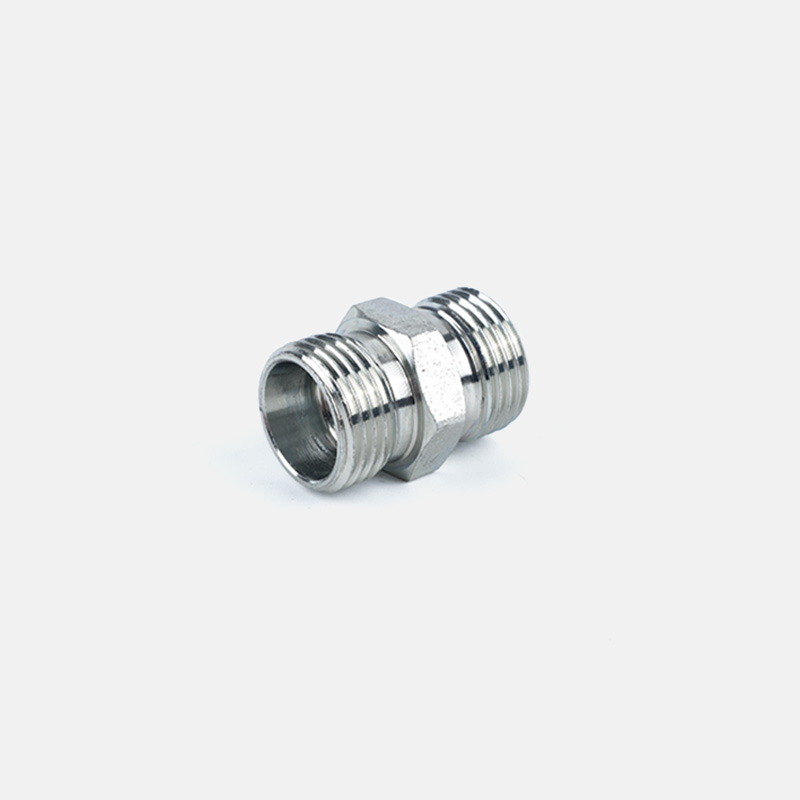 Din Hydrauliske Adaptere Spesifikasjon ATRIBUTTER BESKRIVELSE PRODUKTNAVN DIN HEXNIPPEL OPPRINNELSESTED KINA MERKENAVN TIANXIANG VARENUMMER 1C, 1D, 1C-RN, 1D-RN MATERIALE KARBONSTÅL 20#,... Se produkt →
Kjernekomponenter i en DIN 2353-tilkobling
En komplett DIN 2353 rørkobling består av tre deler. Beslagskroppen inneholder den gjengede enden som kobles til porten, samt 24°-kjeglen som mottar røret. Skjæreringen er tetningselementet. Når du strammer til mutteren, beveger ringen seg fremover og biter seg fast i røroverflaten, og skaper både en mekanisk og en lekkasjebestandig forbindelse. Holdemutteren holder ringen på plass og påfører kompresjonskraften.
Hver komponent har en spesifikk funksjon, og karosseriet er normalt tilgjengelig i rett-, albue-, tee- og skottkonfigurasjoner. For eksempel tillater en albuebeslag en retningsendring uten å legge til en separat adapter. Noen kropper inkluderer også en utvendig gjenge i den ene enden og en 24° kjegle i den andre, som lar beslaget gå fra en gjenget port til en rørforbindelse. I produksjon tilbyr leverandører vanligvis komplette DIN-enheter som inkluderer kroppen, skjæreringen og mutteren, vanligvis identifisert med et suffiks lagt til delenummeret.
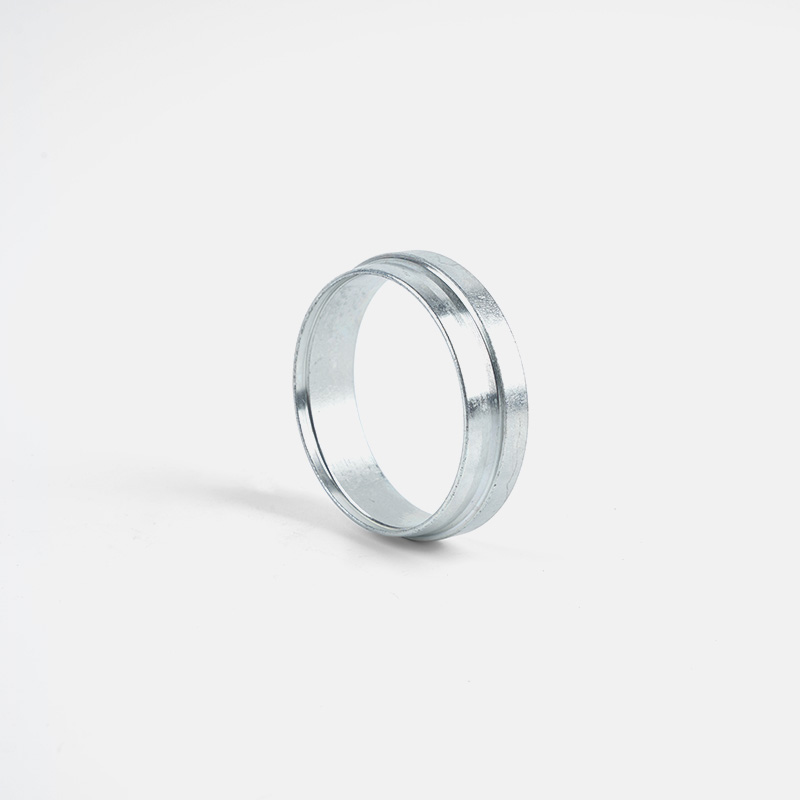 Skjærering Anbefalte produkter Se produkt →
Serier, trykkklasser og dimensjonering
DIN 2353 beslag er delt inn i tre serier etter rørveggtykkelse: LL for svært lett, L for standard lett, og S for tung. Serien bestemmer det maksimale arbeidstrykket. Et armatur i S-serien har en tykkere vegg og støtter et høyere trykk enn samme nominelle størrelse i L-serien. Dette er den første spesifikasjonen som bekreftes med din leverandør før du bestiller, fordi blandeserier kan føre til for tidlig feil.
Bortsett fra serien, er rørets utvendige diameter den primære måten å velge en beslag på. Et 12 mm rør krever en kobling designet for 12 mm utvendig diameter, ikke en kobling for 12 mm nominell gjenge. Trykkklassifiseringen avhenger også av rørmaterialet og veggtykkelsen, så beslaget alene garanterer ikke systemets trykkgrense. Hele enheten må vurderes konsekvent for å opprettholde driftstrykket.
For å hjelpe deg med å bekrefte serien, kan en hurtigreferansetabell være nyttig. Tabellen nedenfor viser vanlige ytre diametere for DIN-rør og deres samsvarende trykkklassifiseringer i L- og S-serien som utgangspunkt.
| Utvendig diameter på røret | L-seriens arbeidstrykk (bar) | S-seriens arbeidstrykk (bar) |
|---|---|---|
| 6 mm | 315 | 630 |
| 10 mm | 315 | 630 |
| 16 mm | 250 | 630 |
| 25 mm | 160 | 400 |
| 38 mm | 160 | 315 |
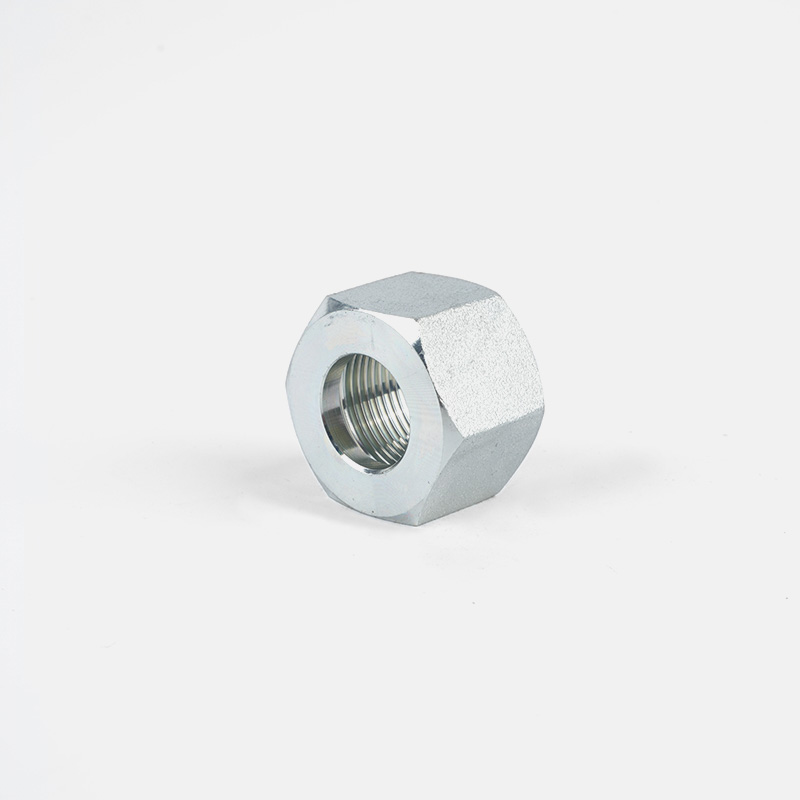 Holdemutter NL/NS Spesifikasjon DELENR. GJENGERØR O.D. DIMENSJONER Mpa E C d S2 NL-12 M12x1,5 6 14,5 6 14 L Se produkt →
Hvordan identifisere og måle DIN-beslag
Når du holder en DIN-rørbeslag i hånden, kan du bekrefte identifikasjonen ved å sjekke gjengen, kjeglevinkelen og merkingen på mutteren eller kroppen. Den utvendige gjengen på en DIN-kobling er typisk metrisk, enten M eller G avhengig av porttilkoblingen. ISO 6149 og DIN 3852 er standarder for gjenger med felles port. Gjengediameteren og stigningen må samsvare med porten din før installasjonen begynner.
Du kan også måle røret som skal settes inn. Kalipere er det enkleste verktøyet. Mål utvendig diameter på røret og noter verdien. Deretter sammenlignes det med produsentens størrelsestabeller for å identifisere riktig passform. 24° kjeglevinkel er en definerende egenskap ved DIN 2353, og det er viktig å ikke erstatte en SAE 37° fakkelkobling i et DIN-system.
Merker er vanligvis stemplet på mutteren eller monteringskroppen. På en typisk montering kan mutteren vise rørstørrelse og serie, for eksempel G 12 L. Hvis merkingen er slitt eller mangler, kan det å tre mutteren på monteringskroppen fortsatt gi en bekreftelse når passformen etterlater liten klaring. Den mest pålitelige metoden er imidlertid å bruke en gjengemåler eller å bekrefte delenummeret med leverandørens katalog.
Installasjonspraksis som forhindrer lekkasjer
Riktig installasjon av en DIN-kobling starter med et rent, riktig dimensjonert rør. Rørenden må være kvadratisk i forhold til monteringsaksen. En lett avfaset kant hjelper skjæreringen å bite jevnt. Etter å ha plassert mutteren og ringen på røret, setter du røret inn i monteringshuset til det berører den innvendige stopperen. Deretter strammer du til mutteren til anbefalt moment eller til beslaget når et bestemt antall omdreininger. Overstramming forvrenger skjæreringen og kan forårsake spenningssprekker.
Mange produsenter tilbyr en forhåndsinnstilt installasjonsmetode. I denne prosessen strammes beslaget til en foreskrevet dybde, frigjøres og låses deretter med en måler eller en momentnøkkel. Denne metoden reduserer installasjonstiden samtidig som repeterbarheten opprettholdes. Ved montering med en testmåler, kontroller at dimensjonen mellom mutteren og rørenden faller innenfor toleranseområdet.
Vedlikehold på DIN-beslag bør inkludere en visuell kontroll av kjegleoverflaten. Hvis du ser kutt, riper eller misfarging, bytt ut skjæreringen og mutteren sammen. Gjenbruk av en skadet ring vil ikke produsere samme tetningskraft. Husk også at den innledende strammekraften vil avta over tid med termisk sykling. Regelmessig inspeksjon av hydraulisk montering er en del av rutinemessig vedlikehold av utstyr. For et bredere blikk på vedlikeholdspraksis, en intern veiledning om installasjon og vedlikehold av hydraulikkslanger kan tilby ytterligere kontekst.
Materiale, overflatebehandling og anskaffelseshensyn
DIN-beslag er vanligvis produsert av karbonstål, men varianter av rustfritt stål og messing er også tilgjengelige for korrosive miljøer. Karbonstålbeslag er vanligvis sinkbelagte for å beskytte mot rust. Overflatebehandlingen bestemmer hvor godt beslaget overlever i fuktige, saltholdige eller kjemisk aggressive applikasjoner. For utendørsmaskiner kan et sink-nikkel-belegg gi lengre korrosjonsbestandighet enn en standard sinkbelagt overflate.
Ved innkjøp av DIN-beslag, bekreft materialkvaliteten, trykkserien og overflatebelegget med leverandøren. Et beslag som har riktige dimensjoner, men feil materiale kan raskt svikte under trykk. Tilsvarende kan et beslag som mangler riktig overflatebehandling korrodere ved ringbitepunktet og miste tetningsfunksjonen.
Å velge feil passform kan også påvirke installasjonen. For eksempel krever karbonstålbeslag med en veldig hard skjærering mer monteringskraft, mens rustfrie stålmonteringer kan kreve forskjellig smøring for å unngå gnaging. Materialvalg og overflatebehandling er like viktig som gjengeidentifikasjon. En relatert betraktning ved valg av tilpasning er omtalt i en artikkel om materialvalg og overflatebehandling av gjenbruksbeslag , som fremhever hvordan belegg og hardhet påvirker langsiktig ytelse.
Vurder til slutt selve anskaffelsesprosessen. Du må spesifisere nøyaktig rørets ytre diameter, serie, gjengetype og materiale. En klar spesifikasjon vil forhindre forsinkelser ved samlebåndet. Hvis du ikke er sikker på det fullstendige delenummeret, er det alltid tryggere å bekrefte med en ingeniørekspert enn å anta at en L-serie vil håndtere en høytrykksapplikasjon designet for S-serien. Kostnaden for en mislykket monteringserstatning er alltid høyere enn kostnaden for en nøye spesifikasjonsgjennomgang.







Tilpasset hydraulisk tilbehør
Fra konsept til produksjon kan vi lage de produktene du ønsker
Produkter
Kontaktinformasjon
-

Tel: +86-159-6851-8588
-

E-mail: [email protected]
-

Add:Zhu Jia Station Village, Diankou Town, Zhuji City, Zhejiang-provinsen, Kina
Hurtigkobling
Skann kode
Copyright © Zhejiang Tianxiang Machine Fittings Co.,Ltd.
